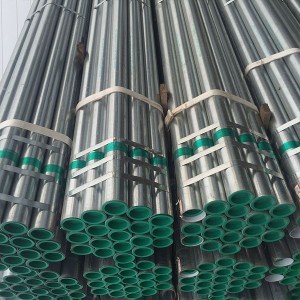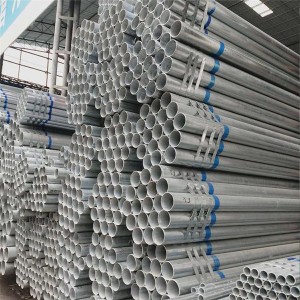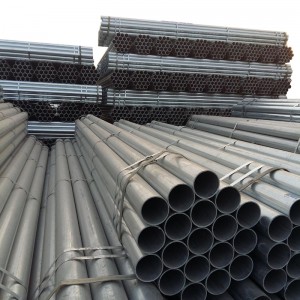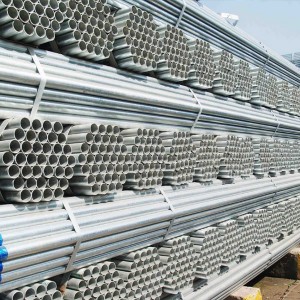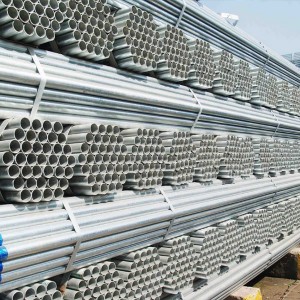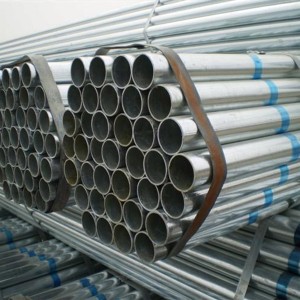


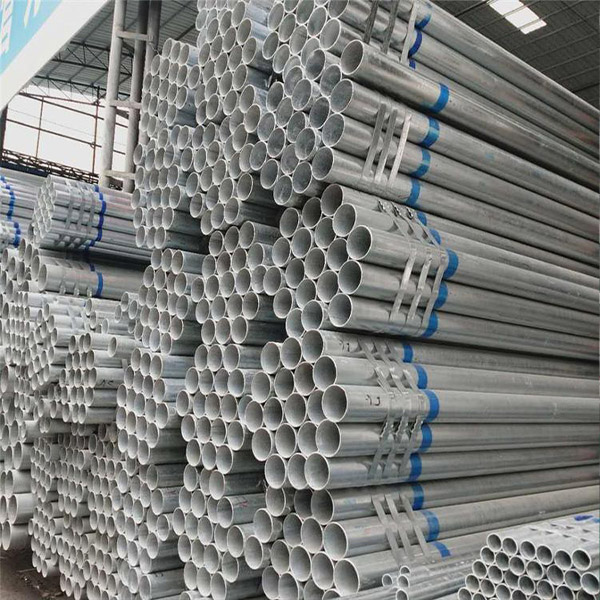
Țeavă de oțel galvanizată la rece, țeavă de oțel galvanizată la cald
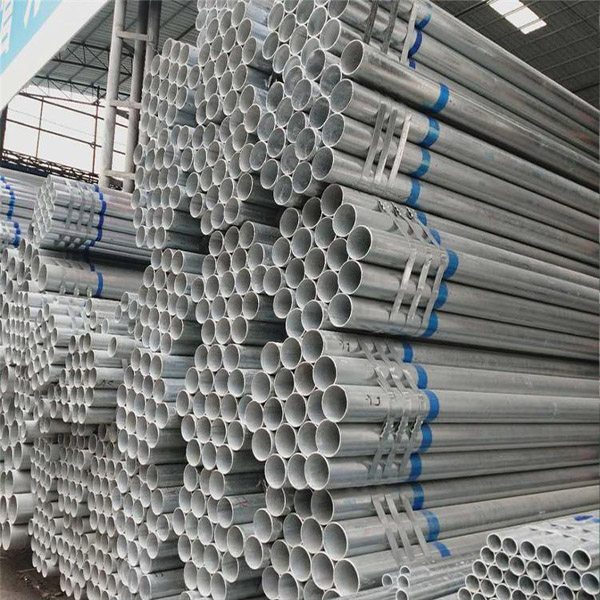
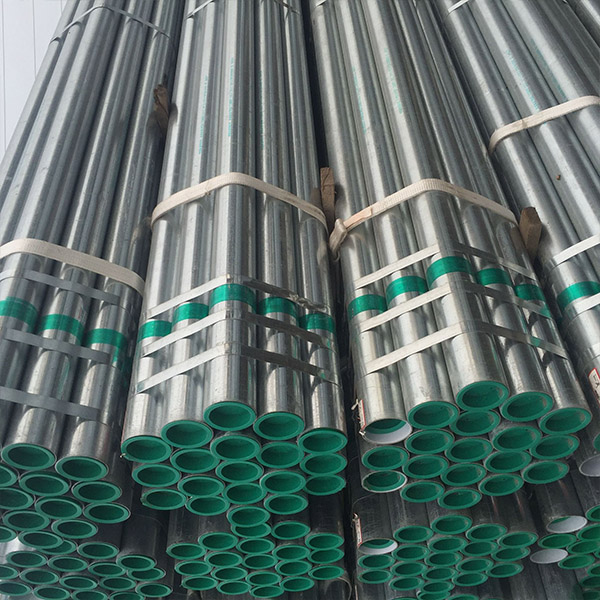
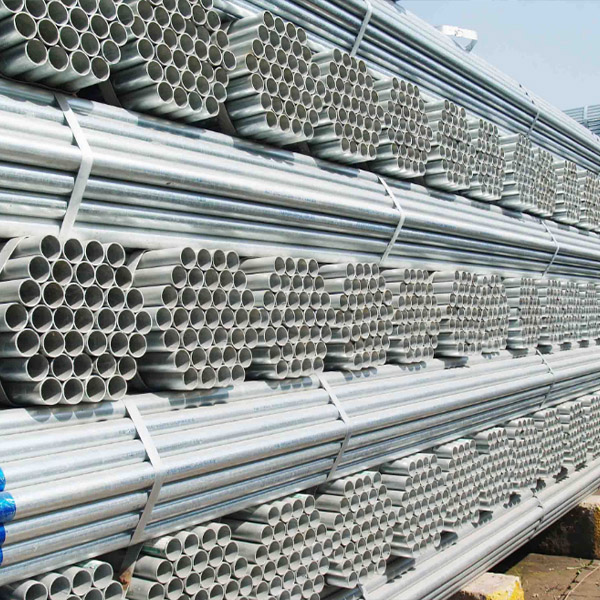
1. Pre-galvanizat: Țeava de oțel pre-galvanizată este prelucrată direct din bandă de oțel galvanizată la cald.
Strat galvanizat: 40-60 g/mp, dacă este necesar un strat galvanizat mai mare, acesta poate fi prelucrat conform comenzii. (Grosimea este de 0,7 mm - 4,5 mm)
2. Galvanizare la cald: Țeava galvanizată la cald are un strat de zinc mai gros decât țeava pre-galvanizată. Țeava de oțel neagră va fi imersată într-o baie de zinc pentru galvanizare. Stratul de zinc poate fi: 200-500g/mp
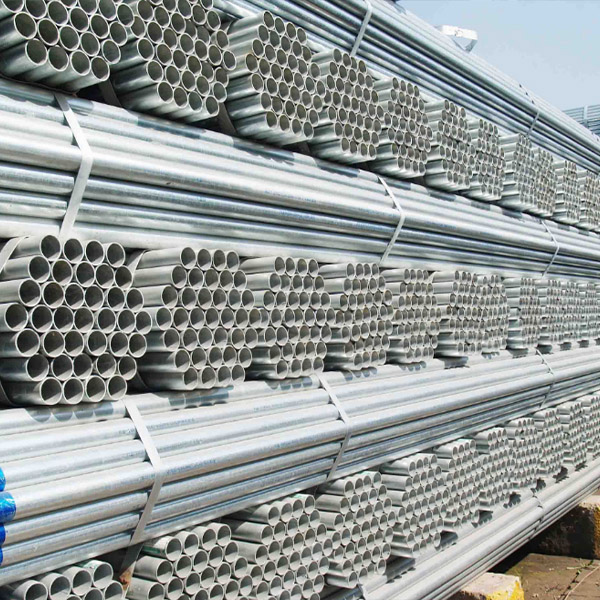
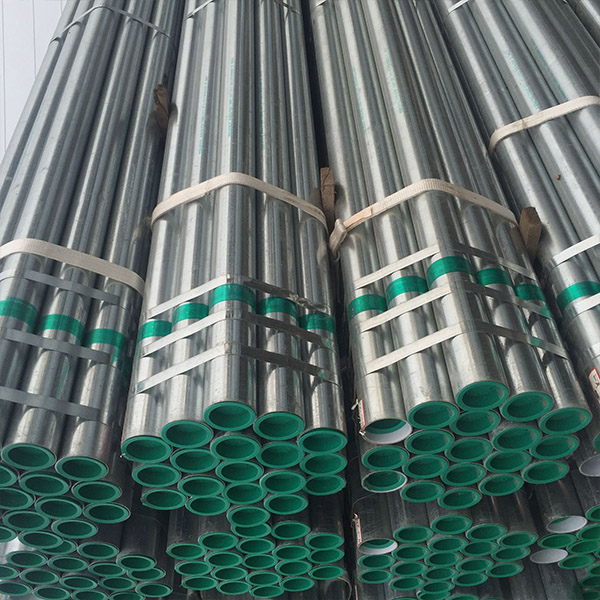
Fluxul procesului este:tub negru-spălare alcalină-spălare cu apă-decapare-clătire cu apă-adjuvant de înmuiere-uscare-galvanizare la cald-suflare externă-suflare internă-răcire cu aer-răcire cu apă-pasivare-clătire cu apă-inspecție-cântărire-depozitare.
1. Marcă și compoziție chimică
Gradul și compoziția chimică a oțelului pentru țevile din oțel galvanizat trebuie să fie în conformitate cu gradul și compoziția chimică a oțelului pentru țevile negre, așa cum sunt specificate în GB/T3091.
2. Metoda de fabricație
Metoda de fabricație a țevii negre (sudare în cuptor sau sudare electrică) este selectată de producător. Pentru galvanizare se utilizează galvanizarea la cald.
3. Îmbinări filetate și țevi
(A) Pentru țevile din oțel galvanizat livrate cu filete, filetul trebuie prelucrat după galvanizare. Filetul trebuie să respecte reglementările YB 822.
(B) Îmbinările țevilor de oțel trebuie să respecte standardul YB 238; îmbinările țevilor din fontă maleabilă trebuie să respecte standardul YB 230.
4. Proprietăți mecanice Proprietățile mecanice ale țevilor de oțel înainte de galvanizare trebuie să îndeplinească cerințele GB 3091.
5. Uniformitatea stratului galvanizat Țeava de oțel galvanizat trebuie testată pentru uniformitatea stratului galvanizat. Proba de țeavă de oțel nu trebuie să se înroșească (culoarea cuprului) după ce a fost imersată în soluție de sulfat de cupru timp de 5 ori consecutiv.
6. Test de îndoire la rece Țeava de oțel galvanizat cu un diametru nominal de cel mult 50 mm trebuie supusă unui test de îndoire la rece. Unghiul de îndoire este de 90°, iar raza de îndoire este de 8 ori diametrul exterior. În timpul testului nu se utilizează material de umplutură, iar sudura probei trebuie plasată pe partea exterioară sau superioară a direcției de îndoire. După test, nu trebuie să existe fisuri și exfoliere a stratului de zinc de pe probă.
7. Testul de presiune a apei Testul de presiune a apei trebuie efectuat în clarinet. Detectarea defectelor cu curenți turbionari poate fi, de asemenea, utilizată în locul testului de presiune a apei. Presiunea de testare sau dimensiunea eșantionului de comparație pentru testarea cu curenți turbionari trebuie să îndeplinească cerințele GB 3092. Proprietățile mecanice ale oțelului reprezintă un indicator important pentru asigurarea performanței finale de utilizare (proprietățile mecanice) ale oțelului.
Compania Shandong Jinbaicheng Metal Material Co., Ltd. își are sediul în Shandong, cea mai mare bază de producție de țevi sudate din lume. După ani de muncă asiduă, s-a format un model diversificat de dezvoltare a investițiilor. În conformitate cu cerințele noii industrializări, ne folosim pe deplin de avantajele noastre pentru a atinge scară largă, structură și calitate. Îmbunătățim cuprinzător beneficiile.
Ne specializăm în vânzarea de țevi din oțel galvanizat, țevi din oțel laminate la cald, țevi fără sudură. După mai mulți ani de dezvoltare, am stabilit o relație pe termen lung
Cooperăm cu clienți din peste 70 de țări din întreaga lume, inclusiv Canada, Australia, Singapore, Thailanda, Coreea de Sud, Vietnam, Mexic, Chile, Peru și Noua Zeelandă. Producția anuală este de 700.000 de tone.
Metoda de conectare a țevilor din oțel galvanizat: filetată, sudată.
Conexiune cu canelură de rulare
(1) Fisurarea sudurii canelurilor de laminat
1. Neteziți nervurile de sudură ale peretelui interior al părții canelurii de presiune a duzei pentru a reduce rezistența canelurii de rulare.
2. Reglați axa țevii de oțel și a echipamentului de canelare prin rulare și asigurați-vă că țeava de oțel și echipamentul de canelare prin rulare sunt la nivel.
3. Reglați viteza de presare a canelurilor, iar timpul de formare a canelurilor nu poate depăși specificația, aplicați forța uniform și lent.
(2) Ruptura țevii de oțel cu canelură de laminat
1. Neteziți nervurile de sudură ale peretelui interior al părții canelurii de presiune a gurii țevii pentru a reduce rezistența canelurii de laminare.
2. Reglați axa țevii de oțel și a echipamentului de canelare prin rulare, necesitând ca țeava de oțel și echipamentul de canelare prin rulare să fie la nivel.
3. Reglați viteza de presare, viteza de presare nu poate depăși specificația, aplicați forța uniform și lent.
4. Verificați lățimea și modelul rolei de susținere și al rolei de presiune ale echipamentului de canelare și verificați dacă există o nepotrivire între dimensiunile celor două role, care ar putea provoca blocarea.
5. Folosiți un șubler pentru a verifica dacă canelura țevii de oțel este specificată.
(3) Canalul format de mașina de canelat cu laminare trebuie să îndeplinească următoarele cerințe
1, Suprafața capătului țevii față de secțiunea canelurii trebuie să fie netedă și fără neuniformități și urme de rostogolire.
2, Centrul canelurii trebuie să fie concentric cu peretele țevii, lățimea și adâncimea canelurii trebuie să îndeplinească cerințele și verificați dacă tipul piesei de prindere este corect.
3. Aplicați lubrifiant pe inelul de etanșare din cauciuc și verificați dacă acesta este deteriorat. Lubrifiantul nu trebuie să fie ulei.
Conexiune sudată
1. Gura de intrare a țevii din oțel galvanizat nu este în linie dreaptă și există o problemă cu gura oblică a țevii de oțel după îmbinare. Se recomandă tăierea capului țevii pentru o perioadă scurtă de timp înainte de prelucrare.
2, După conectarea duzelor țevii de oțel galvanizat, cele două duze nu sunt conectate strâns, rezultând o grosime inegală a îmbinării sudate; iar țeava are o formă eliptică din motive proprii sau din cauza denivelărilor cauzate de transport. Se recomandă tăierea capătului țevii pentru o perioadă scurtă de timp. Repetați procesul.
3. După ce duzele țevilor din oțel galvanizat sunt îmbinate, la duze apar blistere:
4. Din motive tehnice în timpul sudării.
5. Există noduli de zinc în duză, care pot cauza dificultăți de sudare și apariția de bășici. Dacă nodulii de zinc sunt prea mari și există prea multe țevi, nodulii simpli de zinc trebuie îndepărtați.
Conexiune prin cablu
1, Cataramă filetată: Dacă inelul de țeavă și catarama filetată nu pot fi atinse complet, slăbiți, tăiați partea aleatorie a cataramei și reinstalați filetul.
2. Filetul țevii de oțel și filetul inelului de țeavă nu se potrivesc și nu pot fi conectate. Inelul de țeavă trebuie înlocuit sau echipamentul trebuie reglat și filetat din nou.
3. Imprimare lipsă după filetarea țevii de oțel: Măsurați dacă grosimea peretelui țevii de oțel poate îndeplini cerințele standard de grosime ale țevii filetate.
| Tip | Țeavă de oțel galvanizat En10210 |
| Grad | S235jrh(1.0039), s275j0h(1.0149), s275j2h(1.0138), s355j0h(1.0547), s355j2h(1.0576), s355k2h(1.0512), s27(1.0512), 5.9(1.0512), 7(9), 7(9), 5.9(1.0512), s27(1.0512), s27(1.0149), s275j2h(1.0138), s355j0h(1.0547) s(1.0597)h, s355n) s420nh(1.8750), s420nlh(1.8751), s460nh(1.8953), s460nlh(1.8956), s235jrh(1.0039), s275j(1.8750), s420nlh(1.8751), s460nh(1.8953), s215j0rh(1.8750), s275j5(j5h), 5j5(04j), 5h(1.8751), 5h(1.8751), s460nh(1.8953) 1.051), s355j2h2(1.0552), s355j2h(1.0552)(1.0552) s275nlh(1,0497), s355nh(1,0539), s355nlh(1,0549), s420nh(1,8750), s420nlh(1,8751), s460nh(1,8953), s460nlh(1,8956), s275mh(1,8453)(m843)s275ml (s355mlh(1,8846)s420mh(1,8847)s420mlh(1,8848)s460mh(1,8849)s460mlh(1,8850) |
| Grosime | 3mm - 30mm |
| Certificare | Ul api |
| Serviciu de procesare | Îndoire, sudare, derulare, perforare, tăiere |
| Numele produsului | Țeavă de oțel fără sudură |
| Formă | Pătrat rotund. Dreptunghi. |
| Lungime | 3-12m |
| Moq | 1 tonă |
| Tehnologie | Laminat la cald, laminat la rece |