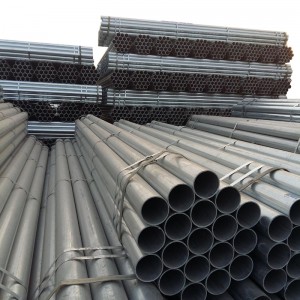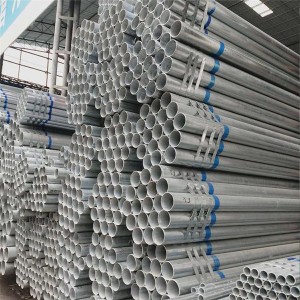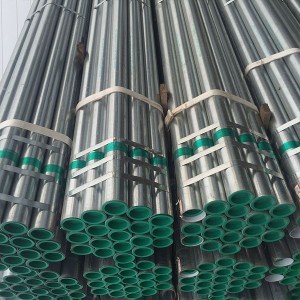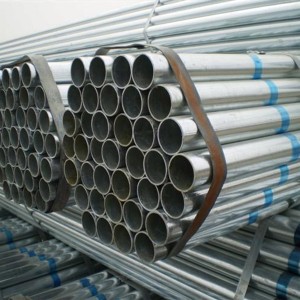


Țeavă galvanizată
Fluxul procesului este:tub negru-spălare alcalină-spălare cu apă-decapare-clătire cu apă-adjuvant de înmuiere-uscare-galvanizare la cald-suflare externă-suflare internă-răcire cu aer-răcire cu apă-pasivare-clătire cu apă-inspecție-cântărire-depozitare.
1, Marcă și compoziție chimică
Gradul și compoziția chimică a oțelului pentru țevile din oțel galvanizat trebuie să fie în conformitate cu gradul și compoziția chimică a oțelului pentru țevile negre, așa cum sunt specificate în GB/T3091.
2, Metoda de fabricație
Metoda de fabricație a țevii negre (sudare în cuptor sau sudare electrică) este selectată de producător. Pentru galvanizare se utilizează galvanizarea la cald.
3. Îmbinare filetată cu țeavă
(a) Pentru țevile din oțel galvanizat livrate cu filete, filetul trebuie prelucrat după galvanizare. Filetul trebuie să respecte reglementările YB 822.
(b) Îmbinările țevilor de oțel trebuie să respecte standardul YB 238; îmbinările țevilor din fontă maleabilă trebuie să respecte standardul YB 230.
4. Proprietăți mecanice Proprietățile mecanice ale țevilor de oțel înainte de galvanizare trebuie să îndeplinească cerințele GB 3091.
5. Uniformitatea stratului galvanizat Țeava de oțel galvanizat trebuie testată pentru uniformitatea stratului galvanizat. Proba de țeavă de oțel nu trebuie să se înroșească (să fie placată cu cupru) după ce a fost imersată în soluție de sulfat de cupru timp de 5 ori consecutiv.
6. Țeava din oțel galvanizat cu diametrul nominal de cel mult 50 mm, testată la îndoire la rece, trebuie supusă unui test de îndoire la rece. Unghiul de îndoire este de 90°, iar raza de îndoire este de 8 ori diametrul exterior. În timpul testului, nu trebuie să se utilizeze material de umplutură, iar sudura probei trebuie plasată pe partea exterioară sau superioară a direcției de îndoire. După testare, nu trebuie să existe fisuri sau exfoliere a stratului de zinc de pe probă.
7, Testul presiunii apei Testul presiunii apei trebuie efectuat în clarinet, iar în locul testului presiunii apei se poate utiliza și testarea curenților turbionari. Presiunea de testare sau dimensiunea eșantionului de comparație pentru testarea curenților turbionari trebuie să îndeplinească cerințele GB 3092. Proprietățile mecanice ale oțelului sunt indicatori importanți pentru asigurarea performanței finale de utilizare (proprietățile mecanice) ale oțelului.
①Rezistența la tracțiune (σb):Forța maximă (Fb) pe care o suportă proba la rupere în timpul procesului de întindere, împărțită la tensiunea (σ) obținută prin împărțirea ariei secțiunii transversale inițiale (So) a probei, se numește rezistență la tracțiune (σb), unitatea fiind N/mm2 (MPa). Reprezintă capacitatea maximă a unui material metalic de a rezista la deteriorare sub forța de tracțiune. În formulă: Fb - forța maximă pe care o suportă proba la rupere, N (Newton); So - aria secțiunii transversale inițiale a probei, mm2.
②Punct de curgere (σs):Pentru un material metalic cu fenomen de curgere, tensiunea la care proba se poate alungi în continuare fără creșterea forței în timpul procesului de întindere se numește limită de curgere. Dacă forța scade, trebuie distinsă limita de curgere superioară și inferioară. Unitatea de măsură pentru limita de curgere este N/mm2 (MPa). Punct de curgere superior (σsu): Tensiunea maximă înainte ca proba să cedeze și forța să scadă pentru prima dată; Punct de curgere inferior (σsl): Tensiunea minimă în stadiul de curgere atunci când efectul tranzitoriu inițial nu este luat în considerare. Unde: Fs - forța de curgere (constantă) în timpul procesului de tracțiune a probei, N (Newton); So - aria secțiunii transversale inițiale a probei, mm2.
③ Alungire după rupere:(σ) În testul de tracțiune, procentul din lungimea eșantionului care crește după ruperea eșantionului până la lungimea eșantionului inițială se numește alungire. Exprimată prin σ, unitatea este %. În formulă: L1 - lungimea eșantionului a eșantionului după rupere, în mm; L0 - lungimea eșantionului inițială a eșantionului, în mm.
④ Reducerea suprafeței:(ψ) În testul de tracțiune, procentul reducerii maxime a ariei secțiunii transversale la diametrul redus al probei după ruperea acesteia la aria secțiunii transversale inițiale se numește reducere a ariei. Exprimată în ψ, unitatea este %. În formulă: S0 - aria secțiunii transversale inițiale a probei, mm2; S1 - aria secțiunii transversale minime la diametrul redus al probei după ruperea acesteia, mm2.
⑤ Indicele de duritate:Capacitatea materialelor metalice de a rezista la adâncitura obiectelor dure pe suprafață se numește duritate. Conform diferitelor metode de testare și domeniului de aplicare, duritatea poate fi împărțită în duritate Brinell, duritate Rockwell, duritate Vickers, duritate Shore, microduritate și duritate la temperatură înaltă. Există trei tipuri de țevi utilizate în mod obișnuit: duritatea Brinell, Rockwell și Vickers.
Duritate Brinell (HB):Se folosește o bilă de oțel sau o bilă din carbură cimentată cu un anumit diametru pentru a o presa în suprafața probei cu forța de testare specificată (F), se retrage forța de testare după timpul de menținere specificat și se măsoară diametrul de indentare pe suprafața probei (L). Valoarea durității Brinell este cotientul obținut prin împărțirea forței de testare la suprafața sferică a indentării. Exprimată în HBS (bilă de oțel), unitatea este N/mm2 (MPa).